목차
- 왜 필라멘트 습기가 문제일까요?
- 3D 프린터 필라멘트 건조, 어떤 재질이 더 민감할까?
- 제가 실제로 비교할 때 보는 측정 항목
- 실전 구현: 집에서 하는 필라멘트 건조와 보관 루틴
- 1. 건조 전에 기준 샘플을 먼저 뽑습니다
- 2. 건조 방식은 안전한 장비를 우선합니다
- 3. 보관은 밀폐와 제습을 같이 갑니다
- 4. 건조 전후 기록을 간단히 자동화합니다
- 건조 방식 비교: 어떤 방법이 현실적일까?
- ⚠️ 주의사항과 트러블슈팅
- 오븐 온도를 믿고 그대로 넣었다가 불안해지는 경우
- 건조했는데도 출력 품질이 그대로인 경우
- 실리카겔만 넣어두고 안심하는 경우
- 검증/결과: 건조 전후에 제가 체감한 차이
- 정리: 3D 프린터 필라멘트 건조는 옵션이 아니라 관리 항목입니다
- FAQ: 자주 묻는 질문
- PLA도 꼭 건조해야 하나요?
- 필라멘트 보관만 잘하면 건조는 필요 없나요?
- 3D 프린터 출력 품질이 갑자기 떨어졌는데 무조건 습기 문제일까요?
[3D프린팅] 3D 프린터 필라멘트 건조, 왜 중요하고 어떻게 할까?
3d 프린터 필라멘트 건조는 생각보다 훨씬 중요합니다. 처음엔 저도 그냥 스풀(spool, 필라멘트 롤)만 잘 꽂아두면 되는 줄 알았거든요. 그런데 어느 날부터 같은 설정인데도 표면이 거칠어지고, 노즐(nozzle, 필라멘트가 녹아 나오는 끝부분)에서 미세하게 튀는 소리가 나고, 스트링잉(stringing, 실처럼 늘어지는 현상)까지 심해지더라고요. 그때부터 본격적으로 필라멘트 습기 제거와 필라멘트 보관을 따로 보기 시작했습니다. 특히 PLA, PETG, TPU, Nylon 계열은 체감 차이가 꽤 컸습니다. 오늘은 제가 홈랩에서 직접 굴려보며 정리한 기준으로, 왜 3D 프린터 필라멘트 건조가 중요한지, 어떤 방식이 현실적인지, 그리고 3d 프린터 출력 품질에 어떤 차이가 생기는지 비교 중심으로 풀어보겠습니다.
혹시 이런 경험 있으신가요? 어제까지 멀쩡하던 설정이 오늘은 갑자기 안 맞는 느낌. 저도 처음엔 리트랙션(retraction, 필라멘트를 잠깐 뒤로 빼는 동작) 문제인가 싶어서 슬라이서(slicer, 3D 모델을 출력 경로로 바꾸는 프로그램) 설정만 한참 만졌습니다. 근데 범인은 설정이 아니라 습기였던 경우가 꽤 많았습니다. 삽질 좀 했습니다 ㅎㅎ
건조 전후의 출력 품질 차이와 필라멘트 보관 흐름을 한눈에 보여주는 개요 이미지입니다.
왜 필라멘트 습기가 문제일까요?
쉽게 말해 필라멘트는 플라스틱 실처럼 보여도, 일부 재질은 공기 중 수분을 꽤 잘 머금습니다. 이걸 흡습(hygroscopic, 공기 중 수분을 빨아들이는 성질)이라고 하죠. 습기를 먹은 필라멘트가 핫엔드(hotend, 필라멘트를 가열하는 부품)로 들어가면 내부 수분이 열을 받아 증기처럼 팽창하면서 출력이 불안정해집니다. 그래서 같은 온도, 같은 속도, 같은 G-code인데도 결과가 달라질 수 있습니다.
제가 직접 해보니 증상은 보통 이런 식으로 나타났습니다.
- 출력 중 미세한 팝핑(popping) 소리가 납니다.
- 표면에 작은 기포 자국이나 거친 결이 보입니다.
- 브리징(bridging, 공중에 다리를 놓듯 출력하는 구간)이 무너지기 쉬워집니다.
- 스트링잉과 오즈(ooze, 녹은 재료가 새어 나오는 현상)가 심해집니다.
- 레이어 접합(layer adhesion, 층간 결합) 느낌이 일정하지 않습니다.
중요한 포인트는, 이 증상들이 전부 습기 때문이라고 단정하면 안 된다는 점입니다. 노즐 마모, 리트랙션 과다, 냉각 팬 세팅, 베드 레벨링 문제도 비슷한 결과를 만들 수 있거든요. 그래서 저는 항상 한 번에 한 변수만 바꾸는 방식으로 비교합니다. 이게 제일 덜 헷갈립니다.
3D 프린터 필라멘트 건조, 어떤 재질이 더 민감할까?
모든 필라멘트가 똑같이 반응하지는 않습니다. 제조사와 배합에 따라 차이가 있지만, 실사용 기준으로는 대체로 이런 경향이 있었습니다.
| 재질 | 습기 민감도 | 건조 필요 체감 | 출력에서 보이는 증상 |
|---|---|---|---|
| PLA | 중간 | 보관 상태에 따라 다름 | 표면 거침, 스트링 증가, 광택 변화 |
| PETG | 중간 이상 | 비교적 빨리 체감 | 실 끌림, 표면 지저분함, 작은 기포 |
| TPU | 중간 이상 | 건조 여부 차이 큼 | 압출 불안정, 표면 질감 변화 |
| Nylon | 높음 | 사실상 관리 필수 | 팝핑, 심한 기포, 강도 저하 느낌 |
저도 처음엔 PLA는 대충 써도 된다고 생각했었는데, 장마철이나 습한 방에서는 얘기도 좀 달라집니다. 특히 오래 열어둔 스풀은 “이 정도면 괜찮겠지” 싶다가도 출력물 표면이 먼저 티를 내더라고요.
제가 실제로 비교할 때 보는 측정 항목
실측 비교 분석이라고 하면 거창해 보일 수 있는데, 사실 집에서 할 수 있는 항목으로도 충분히 의미 있는 판단이 됩니다. 저는 아래 기준을 씁니다.
- 소리: 출력 중 팝핑이나 지글거리는 느낌이 있는지 확인합니다.
- 표면: 같은 모델을 출력해서 결, 광택, 미세 기포 흔적을 비교합니다.
- 스트링: 타워(tower, 세로 기둥 테스트 모델)나 이동 구간이 많은 모델로 비교합니다.
- 첫 레이어 안정성: 바닥면이 균일한지 확인합니다.
- 보관 전후 상태: 밀폐 용기, 실리카겔(silica gel, 제습제), 건조 박스 사용 여부를 기록합니다.
여기서 중요한 건 절대값보다 같은 조건에서의 상대 비교입니다. 같은 프린터, 같은 노즐, 같은 슬라이서 프로파일, 같은 모델로 비교해야 의미가 있습니다. 저도 처음엔 건조만 바꾼다고 해놓고 속도 설정까지 건드려서 결과를 버린 적이 있습니다. 그때 깨달았죠. 비교 실험은 생각보다 성격이 급하면 안 됩니다.
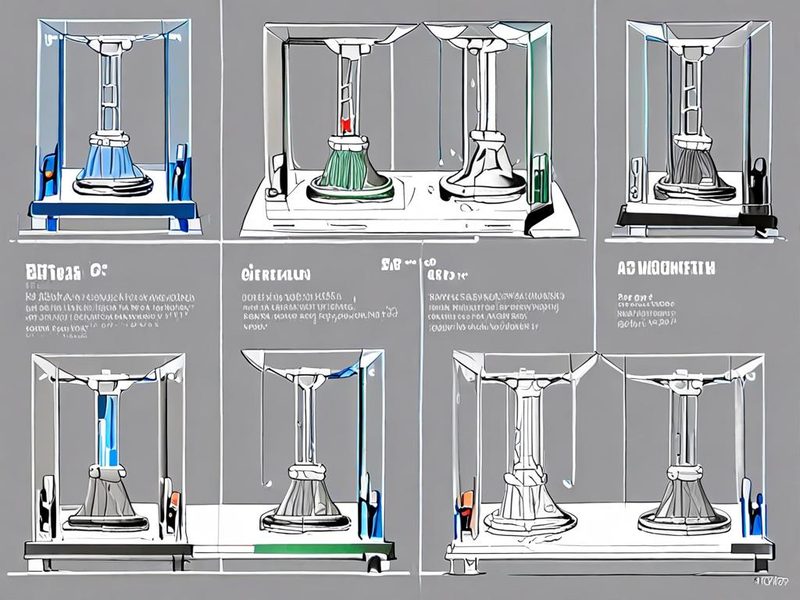
같은 모델을 건조 전후로 비교 출력하고, 표면·스트링·소리 같은 항목을 점검하는 구성 예시입니다.
실전 구현: 집에서 하는 필라멘트 건조와 보관 루틴
제가 정착한 방식은 복잡하지 않습니다. 핵심은 “출력 직전 건조”와 “출력하지 않을 때 보관”을 분리하는 겁니다. 많은 분들이 건조 장비만 찾으시는데, 사실 필라멘트 보관이 같이 안 되면 금방 원점으로 돌아갑니다.
1. 건조 전에 기준 샘플을 먼저 뽑습니다
건조 효과를 확인하려면 건조 전 샘플이 있어야 합니다. 저는 작은 스트링 테스트나 표면 품질 확인용 모델을 하나 정해서 계속 재사용합니다.
mkdir -p filament-tests
cd filament-tests
printf "time,material,condition,notes\n" > print-log.csv
printf "%s,%s,%s,%s\n" "$(date -u +%Y-%m-%dT%H:%M:%SZ)" "PETG" "before_drying" "stringing visible, slight popping" >> print-log.csv
이런 식으로 메모를 남겨두면 나중에 “기분 탓인가?”가 많이 줄어듭니다. 단순하지만 꽤 유용합니다.
2. 건조 방식은 안전한 장비를 우선합니다
건조는 전용 필라멘트 드라이어(filament dryer, 필라멘트 건조 장비)나 식품 건조기(food dehydrator, 식재료 건조기)를 많이 씁니다. 오븐(oven, 가정용 조리 오븐)도 언급되긴 하지만, 가정용 오븐은 실제 표시 온도와 내부 편차가 커서 저는 추천 우선순위를 낮게 봅니다. 특히 저온 제어가 들쭉날쭉한 경우가 있거든요. 예전에 무심코 테스트했다가 스풀 변형 걱정 때문에 계속 문만 열어봤습니다. 마음이 편치 않더라고요.
건조 시간과 온도는 재질별로 제조사 가이드를 우선 확인하는 게 맞습니다. 같은 PLA라도 제조사 권장값이 다를 수 있고, 스풀 재질도 영향을 줍니다. 여기서 무리하게 일반화해서 특정 숫자를 외우는 것보다, 제조사 데이터시트와 장비 안정성을 먼저 보는 편이 안전합니다.
3. 보관은 밀폐와 제습을 같이 갑니다
건조 후 그냥 프린터 옆에 두면 다시 습기를 먹습니다. 그래서 저는 밀폐 박스와 제습제를 같이 씁니다.
- 밀폐 용기 또는 지퍼백
- 재사용 가능한 실리카겔
- 가능하면 습도 표시계(hygrometer, 습도계)
- 자주 쓰는 재질은 바로 출력 가능한 드라이 박스(dry box, 건조 보관함)
특히 PETG나 TPU는 한 번 차이를 체감하면 보관 습관이 바뀝니다. 이거 진짜 편하더라고요. 스풀 찾고, 닦고, 다시 말리고 하는 시간이 줄어듭니다.
4. 건조 전후 기록을 간단히 자동화합니다
대단한 대시보드까지는 아니어도, CSV 정도만 쌓아도 흐름이 보입니다.
import csv
from collections import defaultdict

scores = defaultdict(list)

with open("print-results.csv", newline="", encoding="utf-8") as f:
    reader = csv.DictReader(f)
    for row in reader:
        condition = row["condition"]
        scores[condition].append({
            "stringing": row["stringing"],
            "surface": row["surface"],
            "sound": row["sound"],
        })

for condition, items in scores.items():
    print(condition)
    for item in items:
        print("- stringing:", item["stringing"], "/ surface:", item["surface"], "/ sound:", item["sound"])
이 스크립트는 그냥 기록을 조건별로 묶어 보는 용도입니다. 화려하진 않지만, 비교 글 쓰거나 반복 출력할 때 은근히 도움이 됩니다.
건조 방식 비교: 어떤 방법이 현실적일까?
| 방식 | 장점 | 주의점 | 추천 상황 |
|---|---|---|---|
| 전용 필라멘트 드라이어 | 사용 편의성 높음, 출력 중 관리 쉬움 | 모델별 성능 차이 확인 필요 | 자주 출력하는 사용자 |
| 식품 건조기 | 여러 스풀 처리에 유리할 수 있음 | 개조 여부, 크기, 온도 안정성 확인 필요 | 홈랩에서 여러 재질 운영 |
| 밀폐 보관 + 실리카겔 | 유지 관리 비용 부담이 상대적으로 적음 | 이미 젖은 필라멘트 복구에는 한계 | 예방 중심 관리 |
| 가정용 오븐 | 별도 장비 없이 시도 가능 | 온도 편차와 안전성 주의 | 개인적으로는 우선 추천하지 않음 |
제 결론은 이렇습니다. 출력이 잦고 재질이 다양하면 전용 드라이어 또는 안정적인 건조 환경을 갖추는 게 편합니다. 반대로 출력 빈도가 낮으면, 건조 장비보다도 보관 체계를 먼저 잡는 편이 만족도가 높습니다.
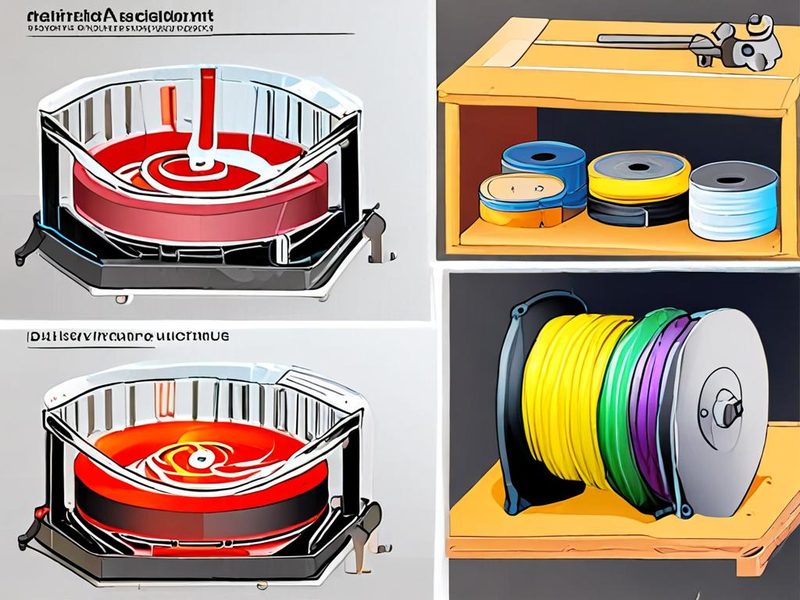
실제 홈랩에서 많이 쓰는 필라멘트 건조 및 보관 구성 요소를 비교하는 이미지입니다.
⚠️ 주의사항과 트러블슈팅
여기서부터는 제가 직접 겪어본 실수 위주로 말씀드리겠습니다. 이런 건 메뉴얼보다 경험이 더 빨리 와닿거든요.
오븐 온도를 믿고 그대로 넣었다가 불안해지는 경우
앞서 말씀드렸듯이, 가정용 오븐은 표시 온도와 실제 체감이 다를 수 있습니다. 필라멘트 자체보다 스풀(spool) 변형이 먼저 걱정되는 경우도 있습니다. 안전성과 재현성을 생각하면 전용 장비나 더 예측 가능한 방법을 권합니다.
건조했는데도 출력 품질이 그대로인 경우
이때는 습기 말고 다른 원인을 같이 봐야 합니다.
- 노즐 막힘 또는 마모
- 리트랙션 과다
- 출력 온도 과다
- 냉각 부족
- 오랫동안 노출된 필라멘트의 재질 열화 가능성
저도 한 번은 필라멘트만 의심하다가, 결국 노즐 교체하고 해결한 적이 있습니다. 그래서 저는 항상 “건조 후에도 동일하면 기계 쪽 점검” 규칙을 둡니다.
실리카겔만 넣어두고 안심하는 경우
실리카겔은 예방에는 좋지만, 이미 습기를 먹은 필라멘트를 빠르게 원상복구하는 용도로는 한계가 있습니다. 즉, 보관용과 복구용을 구분해야 합니다. 이거 은근 헷갈립니다.
검증/결과: 건조 전후에 제가 체감한 차이
정량 수치를 함부로 적는 건 조심해야 해서, 여기서는 제가 반복 출력하면서 확인한 경향 위주로 정리하겠습니다. 같은 모델, 같은 슬라이서 프로파일, 같은 프린터에서 비교했을 때 보통 이런 흐름이 나왔습니다.
| 비교 항목 | 건조 전 | 건조 후 |
|---|---|---|
| 노즐 소리 | 간헐적 팝핑이 들리기도 함 | 보다 안정적으로 느껴짐 |
| 스트링잉 | 이동 구간 실 끌림 증가 | 대체로 감소 |
| 표면 질감 | 거칠거나 들쭉날쭉 | 비교적 균일 |
| 브리징 | 처짐이 눈에 띌 수 있음 | 안정감이 나아짐 |
| 출력 신뢰도 | 원인 파악이 어려움 | 세팅 튜닝이 쉬워짐 |
특히 인상적이었던 건, 건조 자체보다도 문제 원인을 분리하기 쉬워진다는 점이었습니다. 필라멘트 상태가 안정되면 슬라이서 세팅을 조정할 때도 방향이 보입니다. 결국 3d 프린터 출력 품질은 장비 스펙만이 아니라 재료 관리에서 많이 갈리더라고요. 드디어 됐다! 싶은 순간이 여기서 나옵니다.
건조 전후로 나타나는 표면 품질, 스트링, 브리징 차이를 시각적으로 보여주는 결과 이미지입니다.
정리: 3D 프린터 필라멘트 건조는 옵션이 아니라 관리 항목입니다
오늘 내용을 한 줄로 줄이면 이겁니다. 3d 프린터 필라멘트 건조는 출력 품질을 올리는 기술이면서, 동시에 문제를 덜 헷갈리게 만드는 운영 습관입니다. 필라멘트 습기 제거를 한 번 제대로 체감하고 나면, 괜히 리트랙션만 만지다가 시간 버리는 일이 줄어듭니다.
제가 추천하는 시작 순서는 이렇습니다.
- 자주 쓰는 필라멘트 한 종류를 정합니다.
- 건조 전 테스트 모델을 출력합니다.
- 안전한 방식으로 건조합니다.
- 같은 모델을 다시 출력합니다.
- 밀폐 보관과 실리카겔로 관리 루틴을 만듭니다.
여기서 중요한 포인트! 처음부터 모든 재질을 완벽하게 관리하려고 하면 지칩니다. PLA나 PETG처럼 자주 쓰는 재질부터 루틴을 잡는 게 좋습니다. 다음 글에서는 드라이 박스 구성과 습도계 배치, 그리고 장시간 출력 중 필라멘트 보관 방법을 더 깊게 다뤄볼 예정입니다. 이전 글에서 다룬 슬라이서 세팅 최적화와 함께 보면 훨씬 이해가 잘 되실 겁니다.
FAQ: 자주 묻는 질문
PLA도 꼭 건조해야 하나요?
반드시 항상 그런 건 아니지만, 오래 개봉해 둔 경우나 습한 환경에서는 차이가 날 수 있습니다. 특히 표면 거침과 스트링이 신경 쓰이면 한 번 비교 출력해보는 걸 권합니다.
필라멘트 보관만 잘하면 건조는 필요 없나요?
예방에는 도움이 큽니다. 다만 이미 습기를 먹은 스풀이라면 보관만으로 빠르게 개선되기는 어렵습니다. 이런 경우는 건조와 보관을 분리해서 봐야 합니다.
3D 프린터 출력 품질이 갑자기 떨어졌는데 무조건 습기 문제일까요?
아닙니다. 노즐 상태, 온도, 냉각, 리트랙션, 베드 환경도 함께 확인해야 합니다. 습기는 흔한 원인이지만 유일한 원인은 아닙니다.
전용 드라이어, 보관 박스, 실리카겔 조합을 어떤 상황에서 선택하면 좋은지 요약한 인포그래픽입니다.