13년차의 서버실

서버, 인프라, 홈랩 기술 블로그

[태그:] 3D 프린팅 트러블슈팅

  • [3D 프린팅] 오르카 슬라이서 출력 실패 디버깅: 흔한 문제와 해결책

    [3D 프린팅] 오르카 슬라이서 출력 실패 디버깅: 흔한 문제와 해결책

    [3D 프린팅] 오르카 슬라이서 출력 실패 디버깅: 흔한 문제와 해결책

    3D 프린터를 조금이라도 오래 만져보신 분들이라면, 분명 한 번쯤은 오르카 슬라이서 출력 실패 때문에 시간을 통째로 날려보신 적 있으실 겁니다. 저도 처음엔 프린터가 문제인 줄 알았는데, 실제로 뜯어보면 슬라이서 설정 한두 군데가 원인이었던 경우가 꽤 많았거든요. 특히 OrcaSlicer(오르카 슬라이서)는 기능이 풍부한 대신, 프로파일(profile, 장비/재료 설정 묶음)이나 G-code(지코드, 프린터가 실제로 읽는 명령어) 해석 차이 때문에 예상 밖의 출력 오류가 생기기도 합니다. 이번 글에서는 제가 홈랩에서 직접 겪었던 패턴을 기준으로, 오르카 슬라이서 문제 해결 흐름을 단계별로 정리해보겠습니다.

    이 글은 “무조건 이 설정이 정답이다” 같은 식으로 쓰지 않겠습니다. 프린터 구조도 다르고, 필라멘트 상태도 다르고, 펌웨어(firmware, 장비 제어 소프트웨어)도 다르니까요. 대신 어떤 순서로 의심해야 덜 삽질하는지, 그 부분에 집중해보겠습니다.
    오르카 슬라이서 출력 실패 디버깅 전체 흐름 다이어그램

    출력 실패 원인을 모델, 슬라이서, 재료, 프린터 순서로 좁혀가는 디버깅 흐름도입니다.

    오르카 슬라이서 출력 실패, 왜 생각보다 복잡할까요?

    쉽게 말해 슬라이서는 STL/3MF 같은 모델 파일을 프린터가 이해할 수 있는 경로로 바꿔주는 번역기 역할을 합니다. 그런데 이 번역기 안에는 생각보다 많은 조건이 들어갑니다. 레이어 높이(layer height), 노즐 온도(nozzle temperature), 베드 온도(bed temperature), 속도(speed), 냉각(fan), 서포트(support), 리트랙션(retraction, 필라멘트 당김) 같은 값이 서로 엮여 있거든요.

    그래서 출력이 실패했다고 해서 무조건 하드웨어 문제로 가면 안 됩니다. 저도 예전에 첫 레이어(first layer) 접착이 계속 실패해서 베드를 다시 깎아야 하나 고민했었는데, 알고 보니 필라멘트 프로파일에서 첫 레이어 속도가 너무 높게 잡혀 있었습니다. 진짜 허탈하더라고요.

    여기서 중요한 포인트는 하나입니다. 증상만 보고 바로 설정을 바꾸지 말고, 실패가 시작되는 시점과 패턴을 먼저 기록해야 합니다. 예를 들면 이런 식입니다.

    • 출력 시작 1~2분 안에 들뜸(warping, 모서리 말림)이 생기는지
    • 외벽은 멀쩡한데 내부 충전(infill)에서만 엉키는지
    • 레이어가 쌓이다가 특정 높이에서만 밀리는지
    • 출력은 되지만 표면이 거칠고 실(stringing, 실처럼 늘어짐)이 심한지

    이렇게 증상을 나누면 오르카 슬라이서 설정 디버깅이 훨씬 빨라집니다.

    디버깅 전에 먼저 보는 핵심 개념 4가지

    1. 프로파일(Profile) 일치 여부

    프린터 프로파일, 필라멘트 프로파일, 프로세스 프로파일이 서로 안 맞으면 같은 모델도 결과가 완전히 달라집니다. 노즐이 0.4mm인데 0.6mm 기준 라인 폭(line width)으로 슬라이스했다거나, PLA(플라, 저온 출력 재료)인데 PETG 기준 냉각 설정을 그대로 쓰는 식이 대표적입니다.

    2. 시작 G-code와 종료 G-code

    시작 G-code(start G-code)는 출력 전에 홈(home) 이동, 메쉬 레벨링(mesh leveling), 노즐 예열 같은 초기화를 담당합니다. 여기서 프린터와 맞지 않는 명령이 들어가면 출력이 아예 시작되지 않거나, 시작 위치가 이상해질 수 있습니다. Klipper(클리퍼)나 Marlin(말린)처럼 펌웨어마다 해석 차이가 있는 점도 꼭 보셔야 합니다.

    3. 모델 자체의 오류

    이건 은근 자주 놓칩니다. 모델이 비매니폴드(non-manifold, 닫힌 형상이 아닌 상태)거나 얇은 벽(thin wall)이 노즐 폭보다 작으면 슬라이서가 경로를 이상하게 만들 수 있습니다. 프린터가 잘못한 게 아니라, 슬라이서가 해석할 수 없는 모델인 경우죠.

    4. 미리보기(Preview) 확인

    제가 직접 해보니 출력 실패 디버깅에서 가장 가성비 좋은 단계가 바로 이겁니다. 실제 출력 전에 Preview(프리뷰, 경로 미리보기)에서 레이어별 이동을 보면, 어디서 이상한 점프가 생기는지 꽤 잘 보입니다. 실전에서는 출력 전에 30초만 더 보는 습관이 시간을 몇 시간씩 아껴줍니다.

    실전으로 보는 오르카 슬라이서 문제 해결 순서

    아래 순서는 제가 실제로 많이 쓰는 흐름입니다. 한 번에 여러 설정을 바꾸면 원인을 못 찾습니다. 그래서 꼭 한 번에 하나씩 바꾸는 쪽을 추천드립니다.

    1. 증상 기록: 언제, 어느 레이어, 어떤 모양으로 실패하는지 적습니다.
    2. 프리뷰 확인: 실제 이동 경로에 비정상적인 점프나 빈 구간이 있는지 봅니다.
    3. 프로파일 검증: 노즐 직경, 재료 종류, 베드 크기, 시작 G-code를 확인합니다.
    4. 온도와 속도 초기화: 과하게 튜닝한 값을 기본에 가깝게 되돌립니다.
    5. 작은 테스트 모델 출력: 바로 본출력하지 말고 10~20분짜리 모델로 검증합니다.
    6. 변수 하나만 변경: 예를 들어 리트랙션만 조정하고 다시 테스트합니다.

    혹시 이런 경험 있으신가요? 분명 어제 잘 되던 파일인데 오늘은 실패하는 경우요. 이런 경우는 설정값보다도 프로파일 선택이 바뀌었거나, 필라멘트 건조 상태가 달라졌을 가능성이 큽니다. 사람은 어제와 오늘이 비슷하다고 생각하는데, 장비는 그런 거 안 봐주더라고요 ㅎㅎ

    먼저 확인할 체크리스트

    확인 항목 주로 생기는 증상 우선 조치
    노즐 직경 불일치 벽 두께 이상, 과소/과다 압출처럼 보임 프린터 프로파일의 nozzle 값 확인
    재료 프로파일 오류 실 늘어짐, 접착 실패, 표면 거침 PLA/PETG/ABS 재료 구분 재확인
    시작 G-code 충돌 출력 시작 실패, 위치 이상 펌웨어에 맞는 명령만 사용
    Z 오프셋(Z-offset) 문제 첫 레이어 뭉개짐 또는 뜸 베드와 노즐 간격 재조정
    모델 오류 특정 구간 누락, 경로 점프 모델 복구 후 재슬라이스
    오르카 슬라이서 출력 실패 원인을 찾기 위한 설정 화면과 프리뷰 분석 이미지

    프린터 프로파일, 필라멘트 설정, 레이어 프리뷰를 함께 보며 원인을 좁혀가는 화면 예시입니다.

    제가 자주 쓰는 기본 점검 절차

    1. 설정 파일보다 프리뷰부터 봅니다

    처음엔 저도 설정창만 계속 뒤졌는데, 실제로 써보니까 프리뷰가 훨씬 많은 걸 알려줍니다. 예를 들어 이동선(travel move)이 너무 길게 튀거나, 서포트가 필요한 부분이 비어 있으면 출력 전에 이미 문제를 예고해주거든요.

    2. 시작 G-code를 최소 구성으로 줄여봅니다

    매크로(macro, 반복 명령 묶음)를 많이 넣어두면 편하긴 한데, 디버깅할 때는 오히려 복잡성이 늘어납니다. 그래서 저는 오르카 슬라이서 출력 실패 문제가 생기면 시작 G-code를 최소 구성으로 줄여서 먼저 확인합니다.

    G28
    G90
    M83
    G92 E0

    물론 실제 사용 환경에 따라 베드 메쉬 로드나 온도 명령이 더 필요할 수 있습니다. 핵심은, 처음부터 복잡한 초기화 루틴을 의심하기보다 문제가 재현되는 최소 조건을 만드는 겁니다.

    3. 필라멘트 프로파일을 보수적으로 되돌립니다

    과하게 튜닝한 설정은 본출력에서 자주 발목을 잡습니다. 특히 아래 항목은 한 번 꼬이면 결과가 애매하게 나와서 진단을 더 어렵게 만들더라고요.

    • 리트랙션 거리(retraction distance)
    • 리트랙션 속도(retraction speed)
    • 볼류메트릭 속도(volumetric speed, 단위 시간당 압출량 제한)
    • 최소 레이어 시간(min layer time)
    • 부품 냉각 팬(part cooling fan) 세기

    저는 보통 문제 생기면 실험용 프로파일을 새로 복제해서 테스트합니다. 기존 프로파일을 바로 덮어쓰면, 나중에 뭐가 바뀌었는지 기억이 안 나거든요.

    4. 작은 테스트 모델로 반복합니다

    20시간짜리 모델로 디버깅하는 건 솔직히 너무 비효율적입니다. 큐브(cube), 원통, 브리지(bridge, 공중 가로지르기) 테스트처럼 짧고 증상이 잘 드러나는 모델을 먼저 돌리는 게 좋습니다.

    # 점검 순서 메모 예시
    1. 같은 모델을 다시 슬라이스한다.
    2. 첫 레이어 속도를 낮춘다.
    3. 팬 속도를 재료 특성에 맞춘다.
    4. 리트랙션 값을 기본값에 가깝게 되돌린다.
    5. 테스트 모델로 10~20분 출력해 본다.

    흔한 3D 프린터 출력 오류와 해결 패턴

    첫 레이어가 붙지 않는 경우

    이건 정말 흔합니다. 근데 흔한 만큼 원인도 여러 개입니다. 베드 청소 문제, Z 오프셋 문제, 온도 문제, 첫 레이어 속도 문제, 팬 동작 문제까지 다 얽힐 수 있습니다.

    • 증상: 노즐이 지나간 자국은 보이는데 선이 들뜨거나 뭉칩니다.
    • 먼저 볼 것: Z-offset, bed temperature, first layer speed
    • 해결 팁: 첫 레이어는 속도를 낮추고, 팬을 너무 빨리 강하게 돌리지 않습니다.

    제가 직접 해보니 첫 레이어 실패는 슬라이서보다 하드웨어라고 단정하기 쉽습니다. 그런데 OrcaSlicer에서 첫 레이어 라인 폭이나 속도가 공격적으로 잡혀 있으면, 베드가 멀쩡해도 접착이 깨집니다.

    중간에 면이 밀리거나 층이 어긋나는 경우

    이건 벨트 장력이나 기계적 저항 문제도 많지만, 슬라이서 설정 쪽에서는 과도한 속도나 가속(acceleration) 설정이 연관될 때가 있습니다. 프린터가 따라가지 못하는 값을 무리하게 넣으면 특정 구간에서 흔들리기 시작하거든요.

    • 증상: 특정 높이 이후 벽이 한쪽으로 밀려 보입니다.
    • 먼저 볼 것: print speed, travel speed, acceleration 관련 프로파일
    • 해결 팁: 속도를 한 단계 낮추고 재현 여부를 먼저 확인합니다.

    실처럼 늘어지는 경우

    stringing(스트링잉, 실 늘어짐)은 온도와 리트랙션 조합이 핵심입니다. 다만 온도만 낮추면 층 접합(layer bonding)이 약해질 수 있어서, 한 번에 크게 내리기보다 소폭으로 조정하는 편이 안전합니다.

    • 증상: 이동 구간마다 거미줄처럼 가는 실이 생깁니다.
    • 먼저 볼 것: nozzle temperature, retraction, travel path
    • 해결 팁: 프리뷰에서 이동 동선을 줄일 수 있는지도 함께 봅니다.

    서포트 제거 후 표면이 너무 거친 경우

    이건 서포트 간격(support interface gap)이나 접촉 밀도 설정이 빡빡해서 생기는 경우가 많습니다. 처음엔 출력은 성공했는데 왜 이렇게 지저분하지 싶었는데, 나중에 보니 서포트 인터페이스가 너무 공격적이었더라고요.

    ⚠️ 실제로 많이 겪는 오르카 슬라이서 출력 실패 원인 5가지

    1. 다른 프린터용 프로파일을 복사해서 그대로 사용
      겉보기엔 비슷해 보여도 베드 크기, 가속 특성, 펌웨어 명령 체계가 다릅니다.
    2. 오래된 재료 프로파일을 계속 사용
      필라멘트 브랜드나 보관 상태가 바뀌면 예전 튜닝값이 오히려 독이 됩니다.
    3. 프리뷰를 안 보고 바로 출력
      이게 제일 아깝습니다. 30초 아끼려다 3시간 날리는 패턴이 정말 많습니다.
    4. 문제 생기자마자 설정을 여러 개 동시에 변경
      원인 추적이 불가능해집니다. 디버깅은 실험 설계처럼 접근해야 합니다.
    5. 모델 오류를 프린터 문제로 오해
      특정 파일만 반복 실패하면 모델 복구부터 해보셔야 합니다.
    오르카 슬라이서 출력 실패와 3D 프린터 출력 오류 대표 사례 비교 이미지

    첫 레이어 들뜸, 스트링잉, 레이어 밀림 등 대표적인 출력 오류를 한눈에 비교하는 예시 이미지입니다.

    슬라이서 설정 디버깅 예시: 이렇게 접근하면 빨랐습니다

    예를 하나 들어보겠습니다. 예전에 작은 브래킷(bracket)을 출력하는데, 외벽은 멀쩡한데 상단 브리지 구간에서만 계속 무너졌습니다. 처음엔 냉각이 약한 줄 알고 팬부터 올렸는데, 결과는 비슷했습니다. 그래서 순서를 다시 잡았죠.

    1. 프리뷰에서 브리지 경로를 확인했습니다.
    2. 브리지 구간 속도가 생각보다 높게 잡힌 걸 발견했습니다.
    3. 서포트가 없어도 될 줄 알았는데, 실제로는 경간(span)이 길었습니다.
    4. 브리지 속도를 보수적으로 낮추고, 필요한 부분에만 서포트를 추가했습니다.

    그제야 안정적으로 붙더라고요. 드디어 됐다 싶었습니다. 여기서 느낀 건 하나였습니다. 오르카 슬라이서 문제 해결은 감으로 하는 게 아니라, 경로와 조건을 확인하면서 좁혀가야 한다는 점이었습니다.

    설정 메모는 이런 식으로 남겨두면 좋습니다.

    test_case: bracket_bridge_v2
    printer_profile: 0.4mm_nozzle_default
    material_profile: PLA_test_spool
    changes:
      - bridge_speed: reduced
      - support: enabled_on_specific_area
      - first_layer_speed: unchanged
    result: bridge area stabilized, surface improved
    notes: preview path matched expected flow

    검증은 어떻게 해야 할까요?

    설정을 바꿨으면 반드시 검증을 해야 합니다. 그냥 “이번엔 된 것 같다” 수준으로 넘기면, 다음 출력에서 같은 문제가 반복됩니다. 저는 보통 아래 기준으로 확인합니다.

    • 첫 레이어가 균일하게 눌리는지
    • 이동 구간에 불필요한 실이 줄었는지
    • 외벽 표면이 일정한지
    • 서포트 제거 후 손상 범위가 줄었는지
    • 같은 조건으로 재출력했을 때 결과가 반복되는지

    특히 마지막이 중요합니다. 한 번 우연히 성공한 건 해결이 아닙니다. 같은 모델, 같은 재료, 같은 프로파일에서 재현성이 있어야 비로소 해결이라고 볼 수 있거든요.

    설정 변경 전후의 출력 결과를 비교하고, 재현성 여부를 체크하는 검증 장면입니다.

    자주 묻는 질문 정리

    Q1. 오르카 슬라이서 출력 실패가 나면 재설치부터 해야 하나요?

    대부분은 아닙니다. 재설치보다 먼저 프로파일, 시작 G-code, 프리뷰, 모델 파일을 확인하는 편이 효율적입니다.

    Q2. 같은 설정인데 오늘만 실패합니다. 왜 그럴까요?

    필라멘트 습기, 베드 오염, 노즐 상태, 실내 온도 차이처럼 슬라이서 밖 변수도 영향을 줍니다. 그래서 디버깅할 때는 주변 조건도 같이 기록하는 게 좋습니다.

    Q3. 3D 프린터 출력 오류가 반복되면 무엇부터 고쳐야 하나요?

    첫 출력 실패 시점이 가장 중요합니다. 시작 직후면 첫 레이어와 초기화, 중간 이후면 속도/냉각/모델 구조, 특정 파일에서만 발생하면 모델 자체를 먼저 의심해보세요.

    마무리: 출력 실패를 줄이는 가장 현실적인 방법

    결국 오르카 슬라이서 출력 실패를 줄이는 가장 현실적인 방법은, 화려한 튜닝보다도 기본값을 신뢰할 줄 알고, 변경 이력을 남기고, 작은 테스트로 검증하는 습관입니다. 저도 처음엔 이것저것 한 번에 만지다가 더 꼬였었는데, 지금은 오히려 덜 건드릴수록 빨리 잡히는 경우가 많더라고요.

    정리하자면 이렇습니다.

    • 프리뷰를 먼저 본다
    • 프로파일 일치 여부를 확인한다
    • 한 번에 하나씩만 바꾼다
    • 작은 테스트 모델로 검증한다
    • 재현되면 그때 본출력으로 넘어간다

    혹시 지금도 같은 모델이 계속 실패해서 답답하신가요? 그럴 땐 프린터를 탓하기 전에 슬라이서 경로와 프로파일부터 차분히 보시면 좋겠습니다. 다음 글에서는 서포트 설정과 브리지 품질을 좀 더 깊게 다뤄볼 예정입니다. 이전 글에서 다뤘던 첫 레이어 안정화 팁과 함께 보시면 흐름이 더 잘 잡히실 겁니다.
    오르카 슬라이서 출력 실패 해결 핵심 요약 인포그래픽

    출력 실패 원인 분석부터 검증까지 핵심 포인트를 요약한 인포그래픽 이미지입니다.
  • [3D 프린터] 필라멘트 건조로 해결한 PLA, TPU, PA-CF 습기 문제

    [3D 프린터] 필라멘트 건조로 해결한 PLA, TPU, PA-CF 습기 문제

    [3D 프린터] 필라멘트 건조로 해결한 PLA, TPU, PA-CF 습기 문제

    3D 프린터를 오래 만지다 보면 결국 한 번은 필라멘트 건조 문제를 정면으로 만나게 됩니다. 특히 PLA 습기 문제는 처음엔 티가 약해서 놓치기 쉽고, TPU 습기는 출력물이 지저분해지면서 뒤늦게 체감되고, PA-CF 출력 문제는 아예 결과물이 망가져서 그제야 원인을 찾게 되더라고요. 저도 처음엔 노즐이 막힌 줄 알고 익스트루더(Extruder, 필라멘트를 밀어주는 장치)만 한참 의심했습니다. 근데 막상 하나씩 분리해서 보니 진짜 범인은 습기였습니다. 삽질 좀 했습니다 ㅎㅎ

    특히 장마철이나 사무실, 작업실처럼 온습도 변화가 큰 공간에서는 같은 G-code를 써도 결과가 달라집니다. 어제는 잘 나오던 게 오늘 갑자기 실뽑힘(stringing, 가는 실처럼 늘어나는 현상)과 팝핑(popping, 수분이 끓으며 튀는 소리)으로 무너지는 경우가 있거든요. 혹시 이런 경험 있으신가요? 이 글에서는 제가 홈랩에서 직접 정리해 둔 방식대로, 필라멘트 건조와 필라멘트 보관을 어떻게 루틴으로 만들면 좋은지, 그리고 PLA, TPU, PA-CF를 어떤 기준으로 다뤄야 하는지 차근차근 풀어보겠습니다.

    필라멘트 건조 전후와 PLA 습기 문제를 보여주는 작업실 개요 이미지

    습기 관리 전후의 출력 차이를 한눈에 보여주는 개요 이미지입니다.

    왜 필라멘트 건조가 중요한가: 쉽게 말해 물이 플라스틱 안에 들어가는 문제입니다

    쉽게 말해 필라멘트는 겉보기엔 멀쩡해 보여도 공기 중 수분을 조금씩 머금습니다. 이 상태로 핫엔드(Hotend, 필라멘트를 녹이는 가열부)로 들어가면 내부 수분이 열을 받아 팽창하고, 그 과정에서 압출(Extrusion, 녹인 재료를 밀어내는 과정)이 불안정해져서 표면이 거칠어지고, 층간 접착(layer adhesion, 레이어끼리 붙는 정도)이 약해지고, 심하면 기포가 생기면서 노즐도 지저분해지더라고요.

    여기서 중요한 포인트! 모든 필라멘트가 똑같이 반응하지는 않습니다. PLA는 상대적으로 둔감한 편이라 초반엔 “그냥 세팅 문제인가?” 싶을 때가 많고, TPU는 유연해서 압출 흔들림이 바로 외관으로 드러납니다. 반면 PA-CF는 나일론(Nylon, 폴리아미드 계열) 기반이라 수분 영향을 더 크게 체감하기 쉬워요. 탄소섬유(Carbon Fiber, 탄소 기반 보강재)가 섞였다고 해서 습기에 무감각해지는 건 아니거든요. 오히려 출력 조건이 까다로워서 관리 차이가 결과물에 더 크게 반영되는 편입니다.

    • 습기 신호 1: 노즐에서 지직거리거나 톡톡 튀는 소리가 납니다.
    • 습기 신호 2: 표면이 유난히 거칠고 광택이 불균일합니다.
    • 습기 신호 3: 리트랙션(Retraction, 이동 시 필라멘트를 살짝 되감는 동작)을 조정해도 실뽑힘이 계속됩니다.
    • 습기 신호 4: 같은 세팅인데 날짜에 따라 출력 품질 편차가 큽니다.

    PLA 습기, TPU 습기, PA-CF 출력 문제를 증상으로 구분하기

    제가 실제로는 재질별로 “증상 우선”으로 봅니다. 제조사 설명보다 현장에서 보이는 현상이 더 빠르거든요.

    재질 습기 먹었을 때 자주 보이는 증상 헷갈리기 쉬운 오진 우선 조치
    PLA 표면 거침, 약한 실뽑힘, 간헐적 팝핑, 브릿지 품질 저하 온도 과다, 쿨링 부족 건조 후 같은 G-code 재출력
    TPU 실뽑힘 증가, 표면 끈적한 느낌, 압출 흔들림, 치수 불안정 리트랙션 과다, 피더 장력 문제 건조 우선, 속도 보수적으로 조정
    PA-CF 거친 표면, 층간 접착 저하, 강도 체감 하락, 노즐 소리 변화 노즐 마모, 챔버 온도 문제 충분한 건조와 즉시 밀폐 보관

    제가 처음 PA-CF를 만졌을 때는 노즐 마모만 의심했습니다. 카본 계열이면 당연히 하드닝 노즐(Hardened Nozzle, 경화 노즐)부터 떠오르잖아요. 그런데 노즐 교체 후에도 결과가 들쭉날쭉해서 이상하다 싶었고, 결국 새로 개봉한 스풀과 비교하니 차이가 확실하더라고요. 그때부터는 PA-CF 출력 문제를 보면 세팅보다 먼저 보관 상태를 확인합니다.

    재질별로 기억해 둘 감각적인 차이

    • PLA 습기: “망가졌다”보다는 “왜 이렇게 깔끔하지 않지?” 느낌으로 시작해요.
    • TPU 습기: 외관이 금방 지저분해져서 체감이 빠릅니다.
    • PA-CF 출력 문제: 외관보다 기능 부품의 일관성이 먼저 무너지는 경우가 있습니다.

    필라멘트 건조 전에 먼저 보는 체크리스트

    무작정 말린다고 다 해결되지는 않습니다. 저도 예전에는 뭐만 이상하면 바로 건조기부터 돌렸는데, 지금은 아래 순서로 확인합니다. 이 루틴만 잡아도 불필요한 시간 낭비가 많이 줄어듭니다.

    1. 최근 보관 이력 확인: 개봉 후 며칠 동안 외부에 노출됐는지 봅니다.
    2. 작업 공간 습도 확인: hygrometer(습도계, 공기 중 습도 측정 장치) 수치가 높으면 원인 후보 1순위예요.
    3. 같은 파일 재출력 비교: 슬라이서(Slicer, 모델을 출력 경로로 변환하는 소프트웨어) 설정을 바꾸지 않고 비교해야 원인 분리가 됩니다.
    4. 노즐과 피드 경로 점검: 막힘이나 마모, PTFE 튜브 상태를 먼저 제외합니다.
    5. 재질별 민감도 반영: TPU와 PA-CF는 보수적으로 판단해요.

    여기서 핵심은 한 번에 변수 하나만 바꾸는 겁니다. 온도, 속도, 리트랙션, 건조를 한꺼번에 바꾸면 뭐가 원인이었는지 모르게 됩니다. 이건 서버 장애 볼 때도 똑같더라고요. 증상은 하나인데 원인을 세 개 동시에 건드리면 결국 재현도 안 되고 기록도 안 남습니다.

    실전 구현: 필라멘트 보관과 건조 루틴을 이렇게 굴리면 편합니다

    저는 홈랩에서 필라멘트별 상태를 아주 거창하게 관리하지는 않습니다. 대신 간단한 기록과 반복 가능한 절차를 둡니다. 결국 중요한 건 필라멘트 보관을 습관으로 만드는 거거든요.

    1. 스풀 상태 기록 파일 만들기

    아래처럼 간단한 CSV 하나만 있어도 꽤 유용합니다. 마지막 개봉일, 최근 출력 품질, 건조 여부만 적어도 판단이 빨라집니다.

    mkdir -p ~/filament-log
    cat > ~/filament-log/spools.csv <<'EOF'
    material,brand,color,opened,last_dried,storage,status
    PLA,Generic,White,2026-06-01,2026-06-10,dry_box,ok
    TPU,Generic,Black,2026-06-05,2026-06-12,zip_bag,watch
    PA-CF,Generic,Gray,2026-06-08,2026-06-20,dry_box,critical
    EOF

    브랜드나 색상은 선택이고, 최소한 재질, 개봉일, 마지막 건조일, 보관 상태는 남겨두는 걸 권장해요. 저는 예전에 이 기록을 안 남겨서 “이 스풀 말렸나?”를 매번 기억에 의존했습니다. 그게 제일 비효율적이더라고요.

    2. 건조 우선순위 자동으로 보기

    별것 아닌 스크립트지만 생각보다 편합니다. 특히 여러 스풀을 동시에 굴릴 때요.

    import csv
    from datetime import date, datetime
    
    TODAY = date.today()
    
    
    def days_since(value):
        d = datetime.strptime(value, "%Y-%m-%d").date()
        return (TODAY - d).days
    
    
    def risk_score(row):
        base = {"PLA": 1, "TPU": 2, "PA-CF": 3}.get(row["material"], 1)
        open_days = days_since(row["opened"])
        dry_days = days_since(row["last_dried"])
        storage_penalty = 0 if row["storage"] == "dry_box" else 2
        status_penalty = {"ok": 0, "watch": 2, "critical": 4}.get(row["status"], 0)
        return base + storage_penalty + status_penalty + (open_days // 7) + (dry_days // 7)
    
    with open("spools.csv", newline="") as f:
        rows = list(csv.DictReader(f))
    
    for row in sorted(rows, key=risk_score, reverse=True):
        print(f"{row['material']:5} score={risk_score(row)} storage={row['storage']} status={row['status']}")

    이건 어디까지나 운영용 보조 도구입니다. 절대적인 수치가 아니라 “오늘 뭐부터 볼까?”를 빠르게 정하는 용도예요. 서버실에서도 체크리스트가 사람을 살리듯, 3D 프린팅에서도 루틴이 실수를 줄여줍니다.

    필라멘트 보관과 필라멘트 건조 구성을 보여주는 보관 시스템 이미지

    실제로 관리하기 쉬운 건조 박스와 보관 루틴 구성을 설명하는 이미지입니다.

    3. 보관 규칙은 단순할수록 오래 갑니다

    1. 출력 끝난 스풀은 바로 밀폐 용기에 넣습니다.
    2. 제습제(desiccant, 습기를 흡수하는 재료) 상태를 주기적으로 확인해요.
    3. TPU와 PA-CF는 가급적 장시간 외부 방치하지 않습니다.
    4. 의심되면 세팅 변경 전에 먼저 건조 후 재출력합니다.

    사실 멋진 장비보다 중요한 건 “출력 끝나면 바로 넣는다” 이 한 줄입니다. 이거 습관 들이면 PLA 습기 문제도 줄고, TPU 습기 때문에 쓸데없이 리트랙션만 만지는 일도 확 줄어듭니다.

    ⚠️ 종류별 트러블슈팅: 제가 많이 겪었던 문제와 해결 순서

    PLA 습기 문제일 때

    • 증상: 표면이 미세하게 거칠고 브릿지가 처집니다.
    • 오진 포인트: 쿨링 팬이나 노즐 온도만 의심하기 쉬워요.
    • 해결 순서: 같은 파일 재출력 → 건조 후 비교 → 그래도 같으면 온도와 쿨링 조정.

    PLA는 “완전히 망했다”는 느낌보다 “묘하게 품질이 떨어졌다”는 느낌으로 오는 경우가 많았습니다. 그래서 더 늦게 잡아요. 저는 샘플 큐브 하나를 기준 출력물로 정해두고 비교합니다. 이게 생각보다 중요해요.

    TPU 습기일 때

    • 증상: 실뽑힘이 과하게 늘고, 외벽이 지저분하며 탄성 부품 표면이 깔끔하지 않습니다.
    • 오진 포인트: 익스트루더 장력이나 리트랙션만 계속 조절하게 돼요.
    • 해결 순서: 먼저 건조 → 속도 낮춤 → 경로 마찰 점검 → 필요 시 재질 프로파일 재검토.

    TPU는 진짜 습기 타면 티가 빨리 납니다. 실제로 써보니까 리트랙션 몇 번 만지는 것보다 건조하고 다시 뽑는 게 훨씬 빨랐습니다. 유연 재료라서 압출 안정성이 조금만 흔들려도 결과물이 바로 어수선해지더라고요.

    PA-CF 출력 문제일 때

    • 증상: 강도 기대치가 안 나오고, 표면이 들쭉날쭉하며, 같은 세팅인데 결과 편차가 커요.
    • 오진 포인트: 노즐 마모만 보고 끝내기 쉬워요.
    • 해결 순서: 건조 이력 확인 → 즉시 밀폐 보관 → 노즐 상태 점검 → 시험 출력으로 비교.

    PA-CF는 기능 부품에서 차이가 더 크게 보였습니다. 외관은 그럭저럭인데 실제 체결감이나 휨 저항이 기대보다 아쉬운 경우가 있었거든요. 그럴 때 저는 먼저 습기를 의심합니다. 특히 개봉 후 오래 둔 스풀이라면 더 그렇고요.

    이럴 땐 습기 말고 다른 원인도 봐야 합니다

    • 출력 초반부터 압출이 거의 안 되면 막힘(clog, 노즐 내부 막힘) 가능성이 커요.
    • 카본 계열 사용 후 품질이 급락하면 노즐 마모를 함께 점검해야 합니다.
    • 모든 재질이 동시에 나빠졌다면 환경보다 장비 문제일 수 있어요.

    검증과 결과: 필라멘트 건조 후 무엇이 달라졌는지 확인하는 법

    건조를 했다고 해서 그냥 기분상 좋아진 것 같으면 안 됩니다. 검증이 있어야 다음에도 같은 판단을 할 수 있습니다. 저는 아래 네 가지를 봐요.

    1. 소리: 팝핑이나 지직거림이 줄었는지 확인합니다.
    2. 외관: 표면 거칠기와 실뽑힘이 줄었는지 봅니다.
    3. 반복성: 같은 파일을 연속 출력했을 때 결과 편차가 줄었는지 봐요.
    4. 보관 후 재출력: 며칠 뒤 다시 출력해도 상태가 유지되는지 봅니다.

    여기서 저는 “좋아졌다”보다 “같은 조건에서 다시 재현된다”를 더 중요하게 봅니다. 인프라 작업도 결국 재현성과 운영성이 핵심이잖아요. 3D 프린팅도 똑같습니다. 드디어 됐다! 싶은 순간은 한 번 잘 나온 때가 아니라, 다시 해도 잘 나오는 상태를 만들었을 때더라고요.

    TPU 습기와 PA-CF 출력 문제 비교에 활용할 수 있는 출력 결과 이미지

    건조 전후 출력 표면과 실뽑힘 차이를 비교하는 결과 이미지입니다.

    확인 항목 건조 전 건조 후 판단 기준
    노즐 소리 팝핑 또는 미세한 튐 안정적 압출 흐름이 균일한가
    외벽 표면 거칠고 들쭉날쭉 상대적으로 매끈 빛 반사와 결 균일성
    실뽑힘 많음 감소 리트랙션 변경 없이 개선되는가
    반복 출력 편차 큼 편차 감소 동일 파일 재현성

    자주 묻는 질문 정리

    Q1. 새 필라멘트도 바로 건조해야 하나요?

    항상 그런 건 아닙니다. 다만 개봉 직후 상태가 애매하거나, 바로 중요한 출력에 써야 한다면 예방 차원에서 먼저 상태를 확인하는 편이 마음이 편해요. 특히 TPU와 PA-CF는 보수적으로 접근하는 쪽이 낫더라고요.

    Q2. 필라멘트 보관은 얼마나 엄격해야 하나요?

    완벽주의로 가면 오래 못 갑니다. 밀폐 용기, 제습제, 습도 확인, 사용 후 즉시 복귀. 이 네 가지만 꾸준히 해도 체감 차이가 커요. 필라멘트 보관은 장비빨보다 습관빨이 훨씬 크더라고요.

    Q3. 세팅 문제와 습기 문제를 어떻게 빨리 구분하나요?

    가장 빠른 방법은 세팅을 고정한 채, 건조 전후를 같은 모델로 비교하는 겁니다. 리트랙션이나 온도를 먼저 건드리면 구분이 늦어져요. 저는 기준 모델 하나를 정해두는 걸 강하게 추천합니다.

    마무리: 필라멘트 건조는 특별한 노하우보다 운영 습관에 가깝습니다

    정리하면 이렇습니다. 필라멘트 건조는 단순히 한 번 말리고 끝나는 작업이 아니라, 필라멘트 보관과 함께 굴러가는 운영 습관입니다. PLA 습기 문제는 늦게 드러나서 더 놓치기 쉽고, TPU 습기는 외관으로 빨리 티가 나며, PA-CF 출력 문제는 기능 부품 품질까지 흔들 수 있어요. 저도 처음엔 프린터 세팅만 붙잡고 한참 돌았는데, 결국 기록하고 보관 루틴 만들고 의심되면 먼저 건조하는 쪽으로 바꾸고 나서 훨씬 편해졌습니다. 이거 진짜 편하더라고요.

    다음 글에서는 건조 박스 구성과 제습제 교체 주기, 그리고 습도계 배치 팁을 조금 더 깊게 다뤄볼 예정입니다. 이전 글에서 다뤘던 노즐 마모 관리와 함께 보면 카본 계열 재질 운영이 훨씬 수월해질 겁니다.

    PLA 습기, TPU 습기, PA-CF 출력 문제 요약 인포그래픽 이미지

    재질별 습기 민감도와 대응 우선순위를 한눈에 정리한 요약 이미지입니다.

  • [3D Printer] 멀티컬러 3D 프린팅 완벽 가이드: Bambu Lab AMS 세팅부터 슬라이서까지

    [3D Printer] 멀티컬러 3D 프린팅 완벽 가이드: Bambu Lab AMS 세팅부터 슬라이서까지

    멀티컬러 3D 프린팅 완벽 가이드: Bambu Lab AMS 세팅부터 슬라이서까지

    멀티컬러 3D 프린팅, 처음 봤을 때 저도 “와, 예쁘다”고만 생각했거든요. 그런데 직접 해보니까 단순히 색깔만 예쁜 게 아니라 실용적인 부품 제작에도 엄청나게 활용되더라고요. 예를 들어 케이스에 색상으로 포트를 구분해두거나, 홈랩 케이블 정리 클립에 색상 코딩을 입히는 식으로요. 그때부터 본격적으로 파고들었습니다.

    이 글에서는 멀티컬러 3D 프린팅의 핵심부터 시작해서, 제가 실제로 Bambu Lab AMS(자동 소재 공급 시스템)를 세팅하면서 겪은 삽질 경험, 슬라이서(Bambu Studio) 설정 방법까지 전부 정리해드릴게요. 처음 도전하시는 분들도 끝까지 읽으시면 바로 출력할 수 있도록 최대한 실전 위주로 썼습니다.

    Bambu Lab 3D 프린터와 AMS 유닛 멀티컬러 3D 프린팅 셋업 전체 모습

    ▲ Bambu Lab X1C + AMS 풀 셋업. 필라멘트 4색이 동시에 대기 중인 모습입니다. 이 구성이 멀티컬러 3D 프린팅의 시작점이에요.

    멀티컬러 3D 프린팅이란? — 개념부터 잡고 가기

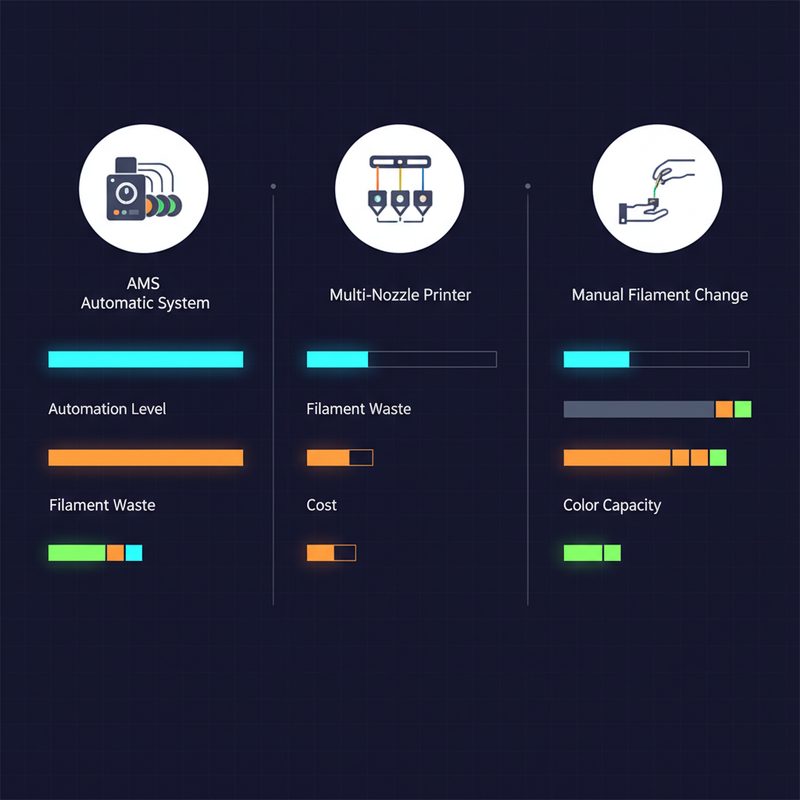
    쉽게 말해서, 하나의 출력물에 여러 가지 색상(또는 소재)을 사용하는 방식입니다. 기존 단색 3D 프린팅은 필라멘트 한 롤을 처음부터 끝까지 쓰는 방식이었는데, 멀티컬러 방식은 출력 도중 필라멘트를 교체하거나 여러 노즐을 동시에 활용해서 다양한 색상을 한 번에 표현하는 거예요.

    구현 방식은 크게 세 가지로 나뉩니다.

    • AMS (Automatic Material System, 자동 소재 교체 시스템): Bambu Lab의 방식. 하나의 노즐로 필라멘트를 자동으로 교체하면서 출력. 색상 전환 시 퍼지(purge, 노즐 내 잔여 필라멘트 제거) 과정이 필요합니다.
    • 다중 노즐 방식 (Multi-Nozzle): 노즐 자체가 여러 개인 방식. 교체 시간이 없지만 기계가 복잡하고 비싸요.
    • 수동 필라멘트 교체 (Filament Change): M600 G-code 명령으로 특정 레이어에서 출력을 멈추고 수동으로 교체. 저렴하지만 번거로워요.

    저는 Bambu Lab X1 Carbon + AMS 조합을 쓰고 있는데, 솔직히 처음엔 AMS가 괜히 복잡한 거 아닌가 싶었어요. 근데 써보니까 “왜 이걸 이제 샀지” 싶더라고요. 자동화 수준이 정말 상당합니다.

    Bambu Lab AMS 구성 — 하드웨어 세팅

    AMS 유닛 이해하기

    AMS(Automatic Material System)는 최대 4개의 필라멘트 롤을 동시에 장착할 수 있는 외부 유닛입니다. AMS Lite는 오픈형이고, 일반 AMS는 밀폐형이라 습기 차단에 유리해요. 저는 AMS 풀 버전을 쓰는데, 건조제를 넣어두면 PETG나 나일론 같은 흡습성 필라멘트도 훨씬 안정적으로 출력되더라고요.

    AMS 유닛은 최대 4개까지 연결 가능해서 이론상 16색까지 사용할 수 있습니다. 저는 2개 연결해서 8색으로 쓰고 있고요.

    필라멘트 장착 순서

    1. AMS 덮개를 열고 필라멘트 롤을 슬롯에 삽입합니다.
    2. 필라멘트 끝을 AMS 입구에 살짝 밀어 넣으면 자동으로 당겨 들어갑니다.
    3. 프린터 화면이나 앱에서 해당 슬롯의 필라멘트 종류와 색상 정보를 등록합니다.
    4. 로드(Load) 명령을 실행해서 필라멘트가 노즐까지 제대로 들어오는지 확인합니다.

    💡 팁: 필라멘트 끝을 45도 각도로 깔끔하게 잘라서 넣어야 걸리지 않아요. 뭉툭하거나 거스러미가 있으면 AMS 내부에서 걸려서 로딩 에러가 납니다. 처음에 이거 때문에 삽질을 좀 했습니다 ㅎㅎ.

    Bambu Studio 슬라이서에서 멀티컬러 설정하기

    하드웨어 세팅이 끝났으면 이제 소프트웨어 쪽을 봐야죠. Bambu Studio(밤부 스튜디오)가 공식 슬라이서인데, 멀티컬러 관련 기능이 꽤 잘 구현돼 있습니다.

    Bambu Studio 슬라이서 멀티컬러 설정 화면 색상 할당 패널

    ▲ Bambu Studio에서 멀티컬러 모델을 슬라이싱하는 화면. 좌측 패널에서 각 파트별 필라멘트 색상을 지정할 수 있습니다.

    3MF 파일 vs STL 파일

    멀티컬러 출력을 제대로 하려면 3MF 파일 형식을 쓰는 게 훨씬 편합니다. STL은 단일 메시 정보만 담고 있어서 색상 정보가 없거든요. 3MF는 여러 파트의 조립 정보, 색상 정보, 슬라이서 설정까지 한 파일에 담을 수 있어요.

    Printables나 MakerWorld(밤부 공식 커뮤니티)에서 멀티컬러 모델을 받을 때 3MF 파일로 받으면 색상 설정이 이미 되어 있는 경우가 많습니다. 처음엔 이런 파일로 연습하시는 걸 추천드려요.

    페인트 기능으로 색상 직접 지정하기

    단색 STL 파일을 가져와서 특정 면에 색상을 직접 칠하는 것도 가능합니다. Bambu Studio의 Color Painting(색상 페인팅) 기능인데요, 사용법은 이렇습니다.

    1. STL 파일을 Bambu Studio에 불러옵니다.
    2. 상단 툴바에서 Paint 버튼을 클릭합니다.
    3. 좌측에서 원하는 필라멘트 슬롯(색상)을 선택합니다.
    4. 브러시 크기를 조절하고 색칠하고 싶은 면 위에 드래그합니다.
    5. 페인팅이 끝나면 슬라이싱(Slice) 버튼을 누릅니다.

    여기서 중요한 포인트! 페인팅 기능은 모델 표면을 직접 칠하는 방식이라서, 모델이 단순한 형태일수록 결과가 깔끔하게 나옵니다. 복잡한 유기적 형태에 세밀한 패턴을 넣고 싶다면 CAD 단계에서 파트를 분리해서 모델링하는 게 더 정확해요.

    멀티컬러 출력의 핵심 슬라이서 설정

    멀티컬러 출력에서 가장 중요한 설정이 바로 Flush(퍼지) 관련 설정입니다. 필라멘트를 교체할 때 이전 색상이 노즐에 남아 있으면 다음 색상이 섞여 나오거든요. 이걸 방지하기 위해 퍼지를 하는데, 이 양을 너무 적게 설정하면 색상이 섞이고, 너무 많이 설정하면 필라멘트 낭비가 심해집니다.

    설정 항목 권장 값 설명
    Flush volume (퍼지 볼륨) 150~200mm³ 밝은 색 → 어두운 색 전환 시 줄여도 됨. 어두운 색 → 밝은 색은 늘려야 함.
    Purge into infill (내부 채움에 퍼지) 활성화 권장 퍼지 필라멘트를 외부가 아닌 내부 인필에 숨겨서 낭비 줄임
    Purge tower (퍼지 타워) 필요시 활성화 색상 전환이 많을 때 별도 퍼지 타워 생성. 안정성 ↑, 필라멘트 소비 ↑
    Flush into support (서포트에 퍼지) 서포트 있을 때 활성화 어차피 제거할 서포트에 퍼지 필라멘트를 사용

    제 경험상 Purge into infill + Flush into support 조합이 필라멘트 낭비를 가장 효과적으로 줄여줍니다. 퍼지 타워는 정말 색상 전환이 많은 복잡한 모델이 아니라면 꺼두는 게 낫더라고요.

    ⚠️ 실제 겪은 문제와 해결법 — 삽질 기록

    문제 1: AMS 필라멘트 로딩 실패 (Loading Error)

    가장 흔한 문제입니다. 저도 처음 세팅할 때 이 에러 때문에 30분 넘게 씨름했어요. 원인은 대부분 이 세 가지입니다.

    • 필라멘트 끝이 깔끔하게 잘리지 않아서 AMS 내부에서 걸림
    • 필라멘트가 너무 딱딱하거나(특히 PETG 일부 제품) 롤이 엉킴
    • PTFE 튜브(필라멘트 이동 통로) 연결부가 헐거워짐

    해결법은 단순합니다. 필라멘트 끝을 새로 깔끔하게 자르고, PTFE 튜브 연결부를 꾹 눌러서 확실히 체결한 다음 다시 시도하면 대부분 해결돼요.

    문제 2: 색상 번짐 (Color Bleeding)

    퍼지 볼륨이 부족할 때 발생합니다. 특히 검정에서 흰색으로 전환할 때 심하게 나타나요. 이럴 땐 Flush volume을 250~300mm³까지 올려보세요. 낭비가 좀 있더라도 색상 품질이 중요한 모델이라면 감수해야 합니다.

    또 하나의 팁: 필라멘트 색상 배치를 전략적으로 하면 퍼지 양을 줄일 수 있어요. 비슷한 계열 색상끼리 인접 슬롯에 배치하는 게 좋습니다. 흰색 옆에 검정을 두는 건 최악의 조합이에요 ㅎㅎ.

    문제 3: 필라멘트 걸림 (Clog) — 색상 전환 중 발생

    이건 저도 몇 번 겪었는데, 대부분 필라멘트 온도 설정이 맞지 않을 때 발생합니다. 특히 서로 다른 브랜드나 종류의 필라멘트를 섞어서 쓸 때 문제가 생기더라고요. AMS에 필라멘트 정보를 정확하게 입력하고, 슬라이서에서 각 필라멘트별 온도 설정을 제대로 해주는 게 중요합니다.

    # Bambu Lab 프린터에서 로그 확인하는 방법 (SSH 접속 시)
    # 프린터 IP로 접속 (기본 비밀번호는 모델마다 다름)
    ssh bblp@[프린터_IP]
    
    # 출력 로그 확인
    cat /tmp/log/ams.log | tail -n 100
    
    # 필라멘트 교체 이벤트만 필터링
    grep "filament_change" /tmp/log/ams.log

    ⚠️ 참고로 SSH 접속은 보증에 영향을 줄 수 있으니 신중하게 하세요. 저는 문제 분석 목적으로만 가끔 씁니다.

    멀티컬러 모델 출력 결과 확인하기

    멀티컬러 3D 프린팅 완성 출력물 색상 전환 선명한 결과물

    ▲ 실제 출력 결과물들. 색상 전환부가 깔끔하게 나왔을 때의 만족감은 말로 다 못하죠 🎉

    세팅이 잘 됐는지 확인하는 가장 좋은 방법은 간단한 테스트 출력을 먼저 해보는 겁니다. MakerWorld에서 “AMS test” 또는 “multicolor calibration”으로 검색하면 색상 전환을 테스트하기 위한 전용 모델들이 많이 있어요.

    제가 처음 세팅 검증할 때 쓰는 체크리스트입니다.

    • ✅ 색상 전환부에 번짐이 없는가?
    • ✅ 퍼지 타워(또는 인필 퍼지)가 제대로 형성됐는가?
    • ✅ AMS 교체 과정에서 출력이 멈추거나 에러가 없었는가?
    • ✅ 첫 레이어 접착이 균일한가? (색상 전환 레이어 포함)
    • ✅ 필라멘트 낭비량이 허용 범위 내인가?

    드디어 됐다! 싶은 순간이 오면 정말 뿌듯합니다. 처음 4색 출력물이 성공했을 때 저도 한참 들여다봤었거든요 ㅎㅎ.

    자주 묻는 질문 (FAQ)

    Q. AMS 없이도 멀티컬러 출력이 가능한가요?

    네, 가능합니다. G-code의 M600 명령어를 활용한 수동 필라멘트 교체 방식을 쓰면 AMS 없이도 멀티컬러 출력이 됩니다. 다만 사람이 옆에 붙어서 교체해줘야 하고, 레이어 단위로만 색상 변경이 가능하다는 한계가 있어요.

    Q. 멀티컬러 출력 시 필라멘트 소비가 많이 늘어나나요?

    퍼지 과정에서 버려지는 필라멘트가 생기기 때문에 단색 출력보다는 소비가 늘어납니다. 퍼지 설정을 최적화하고 Purge into infill을 활용하면 낭비를 최소화할 수 있어요. 제 경험상 색상 전환이 많은 복잡한 모델은 10~20% 정도 더 소비되더라고요.

    Q. 어떤 필라멘트 브랜드가 AMS와 잘 호환되나요?

    Bambu Lab 순정 필라멘트가 당연히 가장 잘 맞습니다. 서드파티는 eSUN, Polymaker, Overture 같은 브랜드가 호환성이 좋은 편이에요. 단, NFC 태그 인식은 순정 필라멘트에서만 자동으로 되고, 서드파티는 수동으로 정보를 입력해야 합니다.

    Q. PLA 외에 다른 소재도 멀티컬러로 출력 가능한가요?

    가능합니다. PETG, TPU(유연 소재), ABS도 AMS로 출력할 수 있어요. 다만 소재마다 온도와 속도 설정이 다르고, 서로 다른 소재를 혼합해서 쓸 때는 호환성을 꼭 확인해야 합니다. PLA + TPU 혼합 같은 건 설정이 까다로워요.

    멀티컬러 3D 프린팅 방식 비교

    멀티컬러 3D 프린팅 방식 AMS 다중노즐 수동교체 비교 인포그래픽

    ▲ 세 가지 멀티컬러 출력 방식의 특성 비교. 본인의 용도와 예산에 맞게 선택하세요.

    방식 색상 수 자동화 필라멘트 낭비 가격대 추천 대상
    AMS (Bambu Lab) 최대 16색 완전 자동 중간 (퍼지 발생) 높음 편의성 중시, 자주 멀티컬러 출력
    다중 노즐 2~4색 자동 낮음 매우 높음 전문가, 산업용
    수동 교체 (M600) 제한 없음 수동 낮음 낮음 (추가 비용 없음) 가끔 멀티컬러, 예산 제한
    ERCF / MMU 최대 12색 자동 (DIY) 중간 중간 (DIY 조립) Voron 등 DIY 프린터 사용자

    마무리 — 멀티컬러 3D 프린팅, 해볼 만한가요?

    결론부터 말씀드리면, 네, 충분히 해볼 만합니다. 특히 Bambu Lab AMS 조합은 진입 장벽이 생각보다 훨씬 낮아요. 초기 세팅만 잘 해두면 이후에는 슬라이서에서 색상만 지정하고 출력 버튼 누르면 알아서 다 해줍니다.

    제가 이 글에서 다룬 멀티컬러 3D 프린팅의 핵심 내용을 정리하면 이렇습니다.

    • ✅ AMS 하드웨어 세팅: 필라멘트 끝 처리와 PTFE 튜브 연결이 핵심
    • ✅ 슬라이서 설정: Purge into infill 활용으로 필라멘트 낭비 최소화
    • ✅ 색상 배치 전략: 비슷한 계열 색상을 인접 슬롯에 배치
    • ✅ 트러블슈팅: 로딩 에러, 색상 번짐, 클로깅 해결법

    다음 글에서는 Bambu Studio에서 멀티 파트 모델을 직접 설계하고 색상을 최적화하는 방법을 다룰 예정입니다. CAD 툴(Fusion 360 또는 OnShape)에서 파트를 분리 설계하는 방법부터, 슬라이서에서 각 파트에 필라멘트를 할당하는 워크플로우까지 정리해볼게요.

    혹시 AMS 세팅하다가 막히는 부분이 있으면 댓글로 남겨주세요. 제가 겪어본 문제면 바로 답변드릴 수 있을 것 같습니다. 그럼 좋은 출력 되세요! 🎉